 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
টুইন-স্ক্রু এক্সট্রুডার সম্পর্কে সাধারণ ভুল ধারণা: এক্সট্রুশন প্রক্রিয়াগুলিকে অপ্টিমাইজ করার জন্য ঐতিহ্যগত বিশ্বাস ভঙ্গ করা
নিংবো ফাংলি টেকনোলজি কোং, লি.একটিযান্ত্রিক সরঞ্জাম প্রস্তুতকারকপ্রায় 30 বছরের অভিজ্ঞতা সহপ্লাস্টিকের পাইপ এক্সট্রুশন সরঞ্জাম, নতুন পরিবেশগত সুরক্ষা এবং নতুন উপকরণ সরঞ্জাম. প্রতিষ্ঠার পর থেকে ফাংলি ব্যবহারকারীর চাহিদার ভিত্তিতে তৈরি করা হয়েছে। ক্রমাগত উন্নতির মাধ্যমে, মূল প্রযুক্তিতে স্বাধীন R&D এবং উন্নত প্রযুক্তি এবং অন্যান্য উপায়ে হজম ও শোষণের মাধ্যমে, আমরা উন্নত করেছিপিভিসি পাইপ এক্সট্রুশন লাইন, পিপি-আর পাইপ এক্সট্রুশন লাইন, PE জল সরবরাহ / গ্যাস পাইপ এক্সট্রুশন লাইন, যা আমদানিকৃত পণ্য প্রতিস্থাপনের জন্য চীনা নির্মাণ মন্ত্রণালয় দ্বারা সুপারিশ করা হয়েছিল। আমরা "ঝেজিয়াং প্রদেশে প্রথম শ্রেণীর ব্র্যান্ড" শিরোনাম অর্জন করেছি।
প্লাস্টিক কম্পাউন্ডিং শিল্পে, প্রায় প্রতিটি প্লাস্টিকের অংশ পলিমার ফর্মুলেশনের পরিশীলিত প্রক্রিয়াকরণের উপর নির্ভর করেটুইন-স্ক্রু এক্সট্রুডার(TSE)। তাদের চমৎকার মিশ্রণ বৈশিষ্ট্য, উচ্চ উত্পাদন দক্ষতা, এবং উচ্চতর পণ্য সামঞ্জস্য,টুইন-স্ক্রু এক্সট্রুডারঅবিসংবাদিত নেতা হয়ে উঠেছে ক্রমাগত চক্রবৃদ্ধিতে।
যাইহোক, এই প্রযুক্তিটি এক শতাব্দীরও বেশি সময় ধরে বিকশিত হওয়া সত্ত্বেও, অনেক অনুশীলনকারী এখনও এর মূল নীতিগুলি সম্পর্কে ভুল ধারণা পোষণ করে, যার ফলে ক্ষমতা সম্প্রসারণ বা প্রকৃত উৎপাদনের সময় বিচ্যুতি ঘটে। আজ, আমরা টুইন-স্ক্রু এক্সট্রুডার সম্পর্কে শীর্ষ 5 সাধারণ ভুল ধারণাগুলি গভীরভাবে বিশ্লেষণ করব।
ভুল ধারণা 1: টুইন-স্ক্রু পারফরম্যান্স পরিধানের জন্য অত্যন্ত সংবেদনশীল
অনেকে বিশ্বাস করেন যে একবার স্ক্রু পরে গেলে, মেশিনের কার্যকারিতা দ্রুত হ্রাস পাবে। বাস্তবতা হল: টুইন-স্ক্রু এক্সট্রুডার সাধারণত একক-স্ক্রু এক্সট্রুডারের তুলনায় কম সংবেদনশীল।
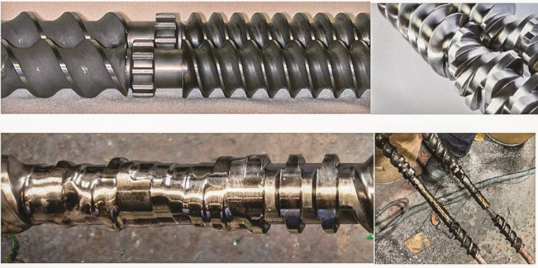
স্ক্রু অগত্যা উপরের চিত্রের মতো আদিম এবং চকচকে হতে হবে না; কিন্তু এটি একেবারে নীচের ছবিতে দেখানো পরিমাণে পরার অনুমতি দেওয়া যাবে না। (ছবির উৎস: Leistritz)
- ইতিবাচক প্রচারের সুবিধা:সহ-ঘূর্ণায়মান যমজ-স্ক্রুগুলির একটি অনন্য স্ব-মোছা প্রভাব রয়েছে। ইন্টারমেশিং জোনে বিপরীত পৃষ্ঠের বেগ একক-স্ক্রুগুলির তুলনায় একটি শক্তিশালী ইতিবাচক বহন ক্ষমতা প্রদান করে।
- পরিধানের জন্য বড় সহনশীলতা:টুইন-স্ক্রু প্রক্রিয়ায়, স্ক্রু উপাদান বা ব্যারেল লাইনারগুলি সাধারণত 3-5% ব্যাস পরিধানের পরেও সঠিকভাবে কাজ করতে পারে। এর কারণ হল আমরা বর্ধিত ছাড়পত্রের জন্য ক্ষতিপূরণের জন্য স্বাধীনভাবে স্ক্রু গতি সামঞ্জস্য করতে পারি। বিপরীতে, একক-স্ক্রুগুলির পরিধানের সীমা সাধারণত মাত্র 1-2%।
- কম স্থানীয় প্রতিস্থাপন খরচ:টুইন-স্ক্রু একটি মডুলার, বিল্ডিং-ব্লক ডিজাইন ব্যবহার করে। পরিধানগুলি প্রায়শই উচ্চ শিয়ার এবং চাপের এলাকায় (মোট দৈর্ঘ্যের প্রায় 25-30%) কেন্দ্রীভূত হয়, তাই রক্ষণাবেক্ষণের জন্য শুধুমাত্র সেই নির্দিষ্ট উপাদানগুলি প্রতিস্থাপন করা প্রয়োজন।
বিশেষজ্ঞ পরামর্শ:স্ক্রুগুলির সাধারণত ব্যারেলের চেয়ে চারগুণ বেশি ঘন ঘন প্রতিস্থাপনের প্রয়োজন হয়। এর কারণ হল স্ক্রু ফ্লাইট টিপস ক্রমাগত উপাদানের সংস্পর্শে থাকে, যেখানে ব্যারেল পৃষ্ঠ নির্দিষ্ট উপাদানের সাথে যোগাযোগ করে মাত্র 25% সময়।
ভুল ধারণা 2: একটি ভেন্ট স্টাফার সমস্ত ভেন্ট ফ্লাডিং সমস্যা সমাধান করতে পারে
যখন ভেন্ট পোর্টে "ভেন্টিং ফ্লাডিং" ঘটে, তখন অনেকেই সহজাতভাবে একটি ভেন্ট স্টাফার যোগ করে। যাইহোক, এটি প্রায়শই শুধুমাত্র একটি "ব্যান্ড-এইড" হিসাবে কাজ করে যা সমস্যাটিকে মাস্ক করে এবং এমনকি অপ্রয়োজনীয়ভাবে সিস্টেমটিকে জটিল করে তুলতে পারে।
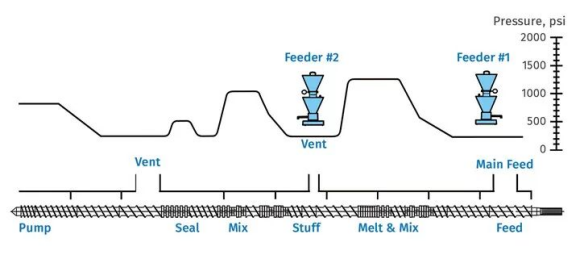
ভেন্ট এবং ডাউনস্ট্রিম ফিডিং পয়েন্টে শূন্য চাপ নিশ্চিত করে আদর্শ স্ক্রু ডিজাইন
- ডিজাইন ইজ কি: যদি স্ক্রু ডিজাইনটি অপর্যাপ্ত হয় বা পাম্পিং সেকশনে প্রচণ্ড ব্যাক-চাপ থাকে, তাহলে গলে সরাসরি ভেন্ট কলামে প্রবাহিত হবে। একটি ভেন্ট স্টাফার দুর্বল স্ক্রু ডিজাইনের কারণে সৃষ্ট বন্যার মৌলিকভাবে সমাধান করতে পারে না।
- ভেন্ট স্টাফারের আসল উদ্দেশ্য: এটি গলিত পদার্থ (যেমন, পাউডার ফিলার) ধারণকারী ফর্মুলেশনগুলির জন্য উপযুক্ত, উচ্চ-বেগ বাষ্প দ্বারা বহন করার সময় এই কঠিন পদার্থগুলিকে ভেন্ট পোর্টে জমা হতে বাধা দেয়।
- মূল কারণ বিশ্লেষণ: যদি একটি স্বাভাবিকভাবে কার্যকরী ভেন্ট হঠাৎ বন্যা শুরু করে, তাহলে ভেন্ট স্টাফারের উপর নির্ভর না করে স্ক্রু/ব্যারেল পরিধান, কুলিং সিস্টেমের ব্যর্থতা, স্ক্রিন প্যাক ব্লকেজ বা উচ্চ ডাই প্রেসার পরীক্ষা করার জন্য অগ্রাধিকার দেওয়া উচিত।
ভুল ধারণা 3: ল্যাব থেকে প্রোডাকশন লাইন পর্যন্ত এক-ধাপে রৈখিক স্কেল-আপ আশা করা
"প্রণয়নটি ল্যাবে কাজ করেছে, তাই এটি অবশ্যই উত্পাদন লাইনে কাজ করবে।" এই অনুমান প্রায়শই অনুশীলনে ব্যর্থ হয়।
- সীমানা অবস্থার জটিলতা: উৎপাদনের জন্য স্কেল-আপে একাধিক "সীমানা শর্ত" অন্তর্ভুক্ত থাকে যার মধ্যে রয়েছে বিনামূল্যের আয়তন, তাপ স্থানান্তর (গলে তাপমাত্রা নিয়ন্ত্রণ), ভর স্থানান্তর (মিশ্রন এবং ডিভোলাটাইলাইজেশন), এবং টর্ক সীমাবদ্ধতা।
- নন-লিনিয়ার স্কেল-আপ: ভলিউম-সীমিত প্রক্রিয়াগুলি স্ক্রু ব্যাসের ঘনক্ষেত্র (D³) দ্বারা স্কেল করে, যখন তাপ-স্থানান্তর-সীমিত প্রক্রিয়াগুলি বর্গ (D²) দ্বারা স্কেল করে। এই মধ্যে পার্থক্য যথেষ্ট.
- থাম্বের নিয়ম: একটি ল্যাব বা পাইলট-স্কেল লাইনের থ্রুপুট লক্ষ্য উৎপাদন থ্রুপুটের 1/10তমের কম হওয়া উচিত নয়। ব্যবধান বড় হলে, স্কেল-আপ গণনার নির্ভরযোগ্যতা উল্লেখযোগ্যভাবে হ্রাস পায়।
ভুল ধারণা 4: টুইন-স্ক্রু এক্সট্রুডার তরল ইনজেকশনের জন্য উপযুক্ত নয়
বাণিজ্যিক-স্কেল তরল ইনজেকশন মাত্রা 70% অতিক্রম করা সম্পূর্ণরূপে সম্ভব।
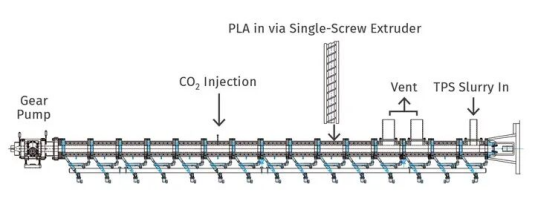
অপ্টিমাইজড টুইন-স্ক্রু ডিজাইন গলন, মিক্সিং, সুপারক্রিটিকাল CO₂ ইনজেকশন, কুলিং এবং পাম্পিং বিভাগগুলিকে একীভূত করে
- মূল বিষয়গুলি: সফল ইনজেকশনের মূলটি তরলের সান্দ্রতা এবং পলিমারে এর দ্রবণীয়তার মধ্যে রয়েছে।
- বিভিন্ন সরঞ্জাম: গিয়ার পাম্প, পিস্টন পাম্প, পেরিস্টালটিক পাম্প বা ডায়াফ্রাম পাম্পের মতো ইনজেকশন সিস্টেমগুলি তরল বৈশিষ্ট্যের উপর ভিত্তি করে নির্বাচন করা যেতে পারে।
- স্টেজড ইনজেকশন টেকনিক: উচ্চ-শতাংশ তরল ফর্মুলেশনের জন্য (যেমন, >70%), মূলটি হল স্ক্রু চ্যানেলের মধ্যে তরল পুলিং প্রতিরোধ করার জন্য ধীরে ধীরে, স্টেজড ইনজেকশন।
- সুপারক্রিটিকাল অ্যাপ্লিকেশন: আধুনিক টুইন-স্ক্রু প্রযুক্তি স্থিরভাবে ফোমিং, ডিভোলাটাইলাইজেশন বা সহায়ক প্লাস্টিকাইজেশনের জন্য সুপারক্রিটিক্যাল তরলগুলিকে ইনজেকশন করতে পারে।
ভুল ধারণা 5: নির্দিষ্ট টর্ক (বা টর্কের ঘনত্ব) হল একমাত্র টর্ক নির্দেশক
এক্সট্রুডার কর্মক্ষমতা মূল্যায়ন করার সময়, "নির্দিষ্ট টর্ক" (ST, যা টর্ক ঘনত্ব, TD নামেও পরিচিত) প্রায়শই আলোচনা করা হয়।
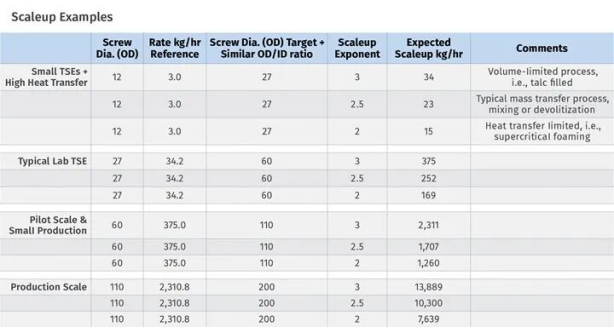
একই নির্দিষ্ট ঘূর্ণন সঁচারক বল কিন্তু ভিন্ন OD/ID অনুপাতের ফলে বিভিন্ন ফ্রি ভলিউম এবং প্রক্রিয়াকরণ বৈশিষ্ট্য
- সংজ্ঞাগত সীমাবদ্ধতা: নির্দিষ্ট টর্কের সূত্র হল ST = Md/a³, যেখানে Md হল প্রতি শ্যাফটের সর্বোচ্চ টর্ক, এবং a হল কেন্দ্রের দূরত্ব।
- ভলিউম উপেক্ষা করে: এই গণনাটি স্ক্রুর ফ্রি ভলিউম (FV) প্রতিফলিত করে না। ফ্রি ভলিউম স্ক্রু-এর বাইরের-থেকে-অভ্যন্তরীণ ব্যাসের অনুপাতের (OD/ID) উপর নির্ভর করে এবং সরাসরি উপাদান থ্রুপুটকে প্রভাবিত করে।
- ব্যাপক মূল্যায়ন: সরঞ্জাম নির্বাচন করার সময়, টর্ক ক্ষমতা এবং উপলব্ধ স্ক্রু ভলিউমের মধ্যে সর্বোত্তম ভারসাম্য খুঁজে বের করতে হবে।
টুইন-স্ক্রু কম্পাউন্ডিংয়ের মৌলিক যুক্তি বোঝা এবং এই সাধারণ জ্ঞানীয় ফাঁদগুলি এড়ানো হল উত্পাদনের গুণমান এবং দক্ষতার উন্নতির দিকে প্রথম পদক্ষেপ।
আপনার যদি আরও তথ্যের প্রয়োজন হয়,নিংবো ফাংলি টেকনোলজি কোং, লি.একটি বিস্তারিত অনুসন্ধানের জন্য যোগাযোগ করতে আপনাকে স্বাগত জানাই, আমরা আপনাকে পেশাদার প্রযুক্তিগত নির্দেশিকা বা সরঞ্জাম সংগ্রহের পরামর্শ প্রদান করব।
অনুসন্ধান পাঠান
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি